26
2022
-
04
真空成型在汽车上的应用
随着交通网络的快速发展,乘用车的需求量越来越大,对乘用车的安全性和舒适性的要求也越来越高。
作者:
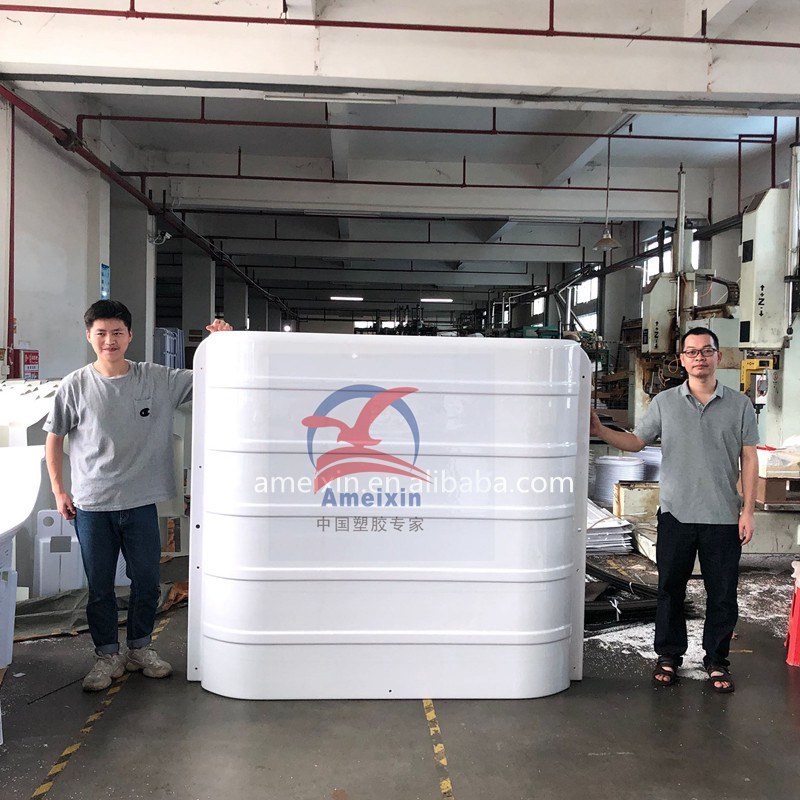
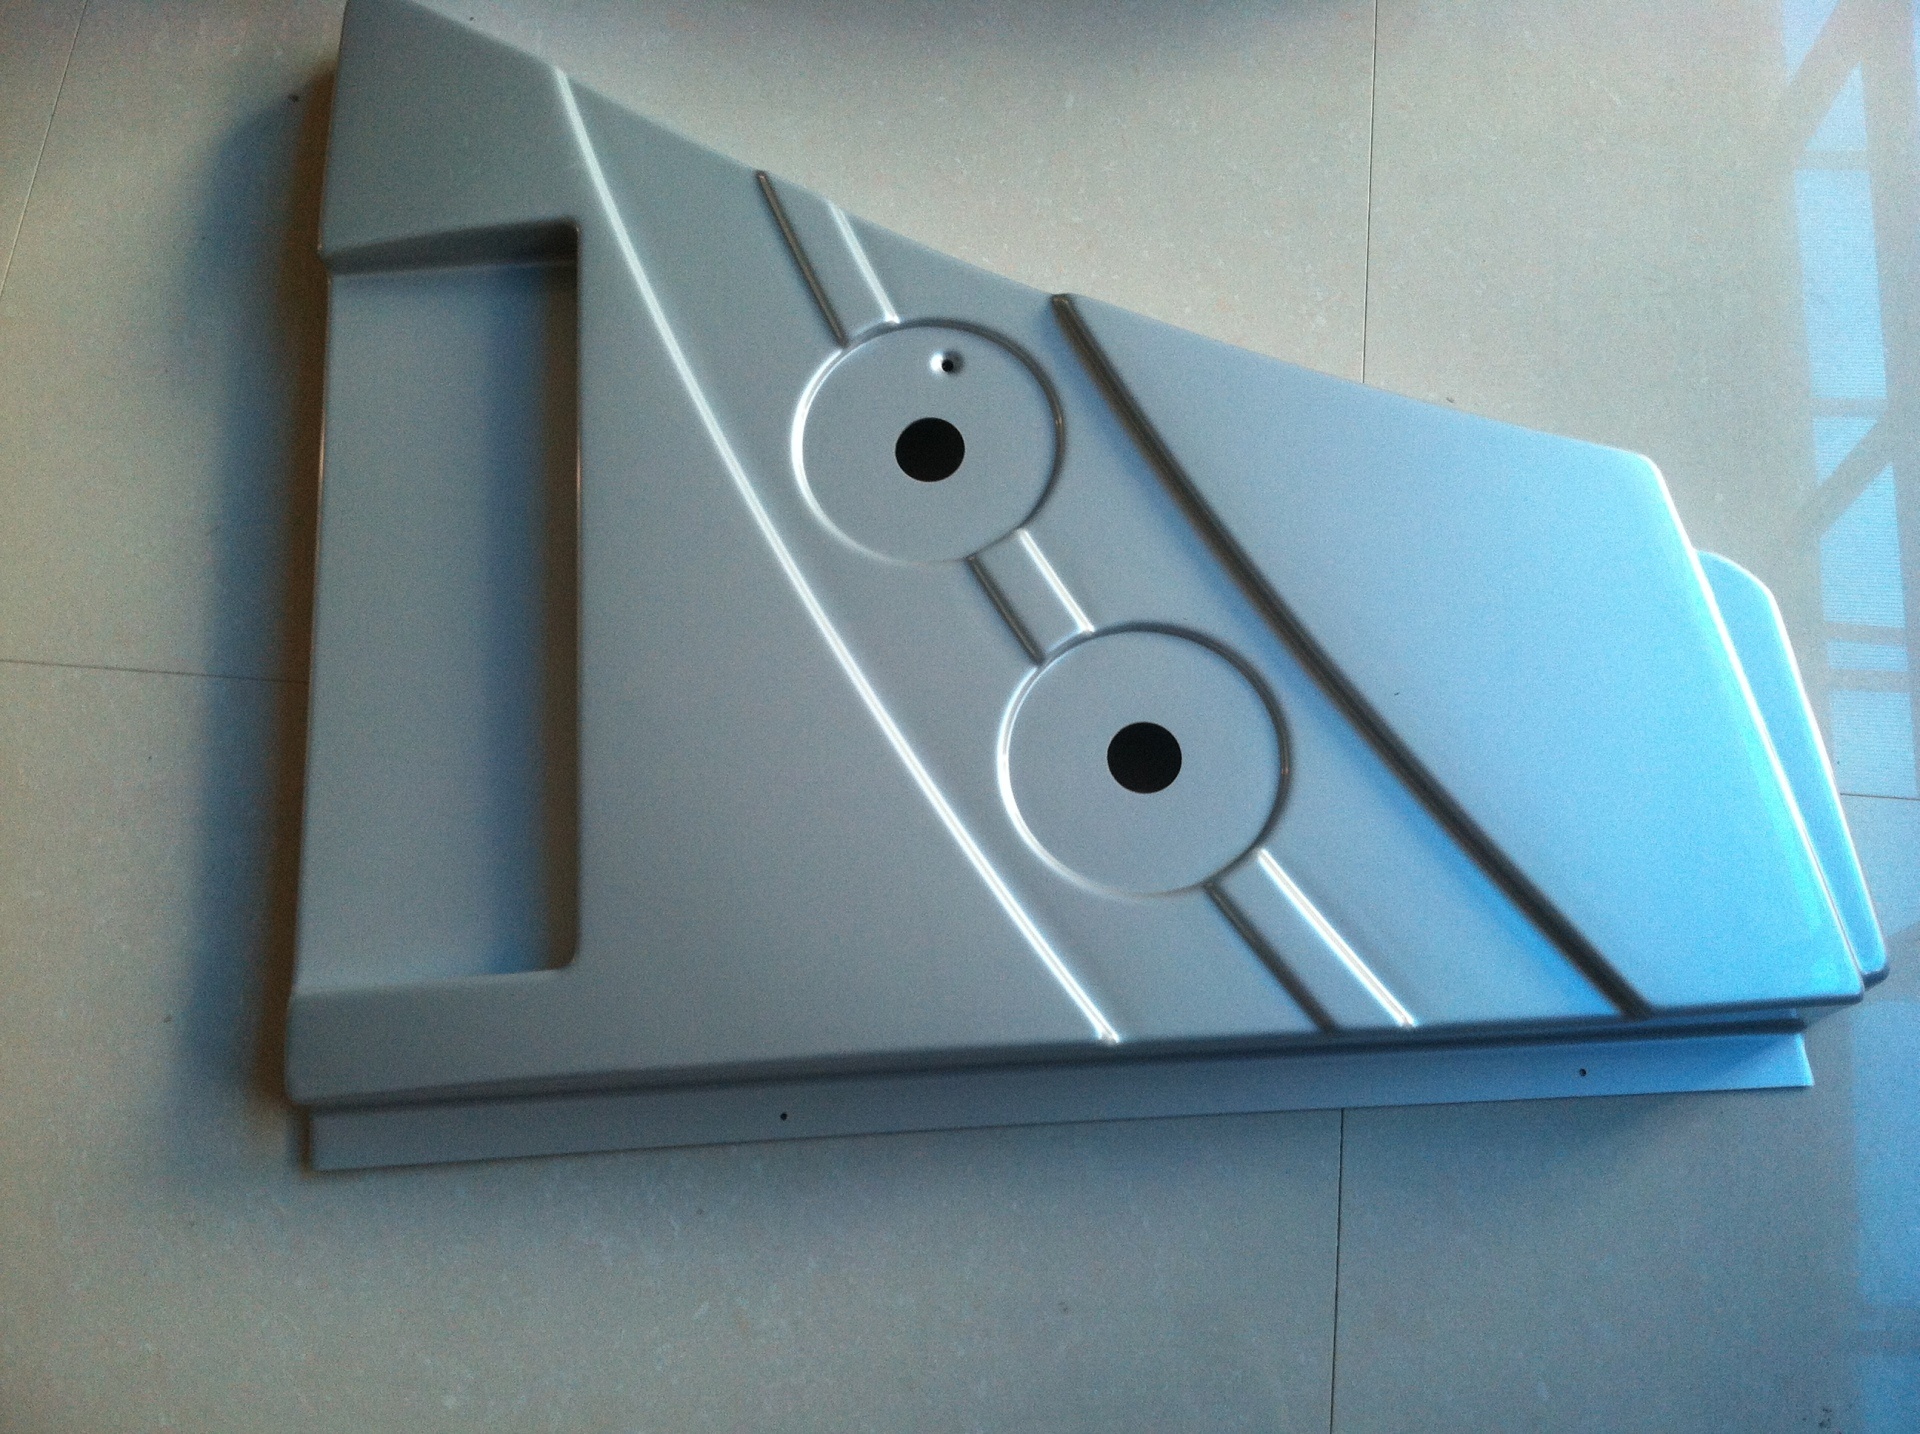
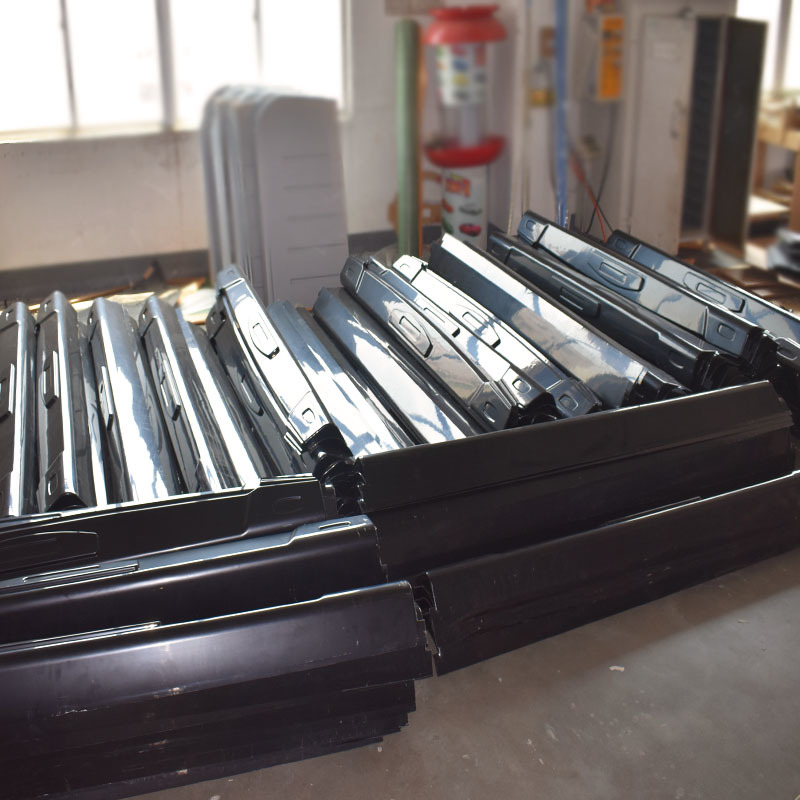
随着交通网络的快速发展,对乘用车的需求也在不断增加,对乘客车的安全性和舒适性的要求也在不断提高。美观豪华的内饰已成为豪华乘用车的重要标志之一。内饰主要是指塑料零件,其成型工艺包括注塑、吸塑、吹塑、挤出等。注塑生产效率高,成型产品精度高,但成型零件复杂,但模具成本大,产品更新缓慢,零件尺寸受机器规格限制,因此,注塑在乘用车中的应用主要是仪表板、空调出风口等复杂零件,需要精确匹配的零件。吸塑成型模具投资成本小,适合大尺寸零件生产,适合快速更换产品,但尺寸精度不高,生产效率低。覆盖件是优先考虑的,因为大型客车和长途汽车内饰的精度不高,而且客车本身的产量也不高,一个型号通常有几百个左右,再加上客户经常对汽车内饰配置提出各种要求,零件尺寸和外观或多或少都有变化,因此吸塑工艺在乘用车内饰中越来越多。吹塑和挤出成型都是有特定要求的塑料部件,在客车内饰领域应用较少。吸塑成型按工艺可分为片状吸塑和软皮吸塑。吸塑材料主要是丙烯腈-丁二烯-苯乙烯(ABS)板,一小部分零件用有机玻璃(PMMA)板。ABS板用于客车驾驶室左右两侧的内板、顶部内板、后部内板、一些电气箱盖板和其他盖板。现在还有一种趋势是用复合ABS板材代替普通ABS板材,复合ABS板材就是在板材上添加发泡层的聚丙烯或聚氯乙烯材料,将压带皮革纹理或手感类似真皮的板材卷在一起。要求是仪表台的立体盖板是透明的,要求是防止老化的体外透气格栅,通常使用有机玻璃形成。软皮吸塑工艺主要用于公共汽车仪表台,底座通常是FRP,吸气孔在FRP表面打开,蒙皮主要由聚氯乙烯和发泡聚丙烯(PVC/PPF)复合材料制成。现在以乘用车内板为例来描述起泡的过程。零件尺寸为1200mm×1000mm×250mm,使用的ABS板为1400mm×1200mm×4mm。首先要确认板皮纹的颜色,因为内饰的颜色和皮纹非常重要,乘客首先要感受到车内的环境。看看盘子是否刚从包装袋中打开,如果没有,盘子也需要放在干燥室中干燥。因为如果板材受潮,在加热过程中会使板材表面起泡,外观质量恶化,严重时也会使板材在成型过程中。同时,将模具安装在增塑剂上,调整位置和压力框架,并预设模具的上升过程和时间;模具顶部不应超过增塑剂的工作平台,然后将模具加热到60℃左右。自动上料装置上的板材,机器将板材送到吸塑机的工作台上(如果没有这种机构,将手动将板材放在工作台上),压力框架从上到下对板材施加压力。然后将加热机构移动到桌子的上部对盘子进行加热,一般加热到120℃左右2~3分钟。如果是先进设备,还可以设置加热器的区域温度,并在拉伸较大的地方提高加热温度。加热后,加热机构被拆除,模具开始向上移动。为了防止模具在上升过程中过早地与板材接触,使零件产生痕迹,在模具上升到板材之前,从模具吸气孔吹气,将板材吹起来。模具继续上升,上升到所需位置,停止上升,开始吸气,吸气压力一般为0.6~0.9大气压,具体厚度和性能取决于板材。吸气时间很快,一般是几秒钟,冷却2分钟后,冷却过程中应保持真空箱的负压不能下降太大,以免出现板反弹,造成尺寸禁止,最好负压下降不超过以前吸气压力的20%。风冷是主要的冷却方式,有的为了提高生产效率,还采用喷水冷却。冷却后即脱模,因为自动增塑剂是模具滴落的,从工件上,脱模坡度有一定的要求,否则脱模不平整会拉断零件。然后你上去把零件拿出来。至此,泡罩成型过程完成。但对于完整的零件,仍需要对工件进行切边和装配加工。边缘切割可以手动或通过3d数控铣削完成。泡罩成型在乘用车中的应用越来越成熟。深圳市亚美信塑胶有限公司是一家专业从事汽车厚板吸塑开发、模具、注塑、吸塑、批量生产的综合性公司,是致力于铸造高品质医用外壳的企业。主要产品有医疗箱、医疗箱、手板打样、模具和注塑以及吸塑。公司成立十多年,现有六轴数控加工产品两套,台湾进口1890数控铝模制造机两台。厚片、厚板成型机15台,数控雕刻机23台,激光机2台,电脑调平机,切片机,切割机5台。高频热容量机、喷油部、1500平方、1000平方丝网印刷部、1000平方塑料板材部。亚克力工艺品1500平方米等进口先进生产设备,专业生产厚壁亚克力工艺品。。。小型真空成型。亚克力制品、塑料展示架等现代制造企业。专业冰箱内吸塑、厚板吸塑、双层吸塑、真空吸塑、塑料托盘、亚克力展示架等生产制造,欢迎新老客户订购。
关键词:
相关新闻
2024-08-23
2024-08-16
2022-12-26
2022-04-26
2022-04-26
2022-04-26
亚美鑫塑胶制品集团公司成立于2000年,现在我们在深圳,惠州,香港,澳大利亚设有分公司。我们有自己的工厂超过18000平方米。并通过了ISO 9001:2005认证。
联系我们
联系我们
电话:13240666686/86 15089202528
电子邮件:sam@szameixin.com
赖经理:18933236697
电子邮件:sales04@ameixin.com.cn